Utilisation de l'ozone dans les Station d'épuration (STEP) industrielle
Station d'épuration (STEP) industrielle
Les eaux usées industrielles contiennent une grande variété de polluants selon leur origine et le type d'industrie, ce qui rend leur traitement parfois très complexe pour se conformer aux normes de rejet en vigueur. L'ozone est une technologie bien établie dans lesStation d'épuration industrielle, car elle permet de résoudre des problèmes complexes de manière très simple.
Préoxydation du flux avant le traitement biologique, afin d'améliorer le rapport DBO/DQO. Traitement tertiaire en vue de la réutilisation, afin de permettre une réutilisation par l'industrie. Traitement de finition avant rejet.
Le fort pouvoir oxydant de l'ozone en fait un excellent outil pour intervenir à n'importe laquelle de ces étapes.
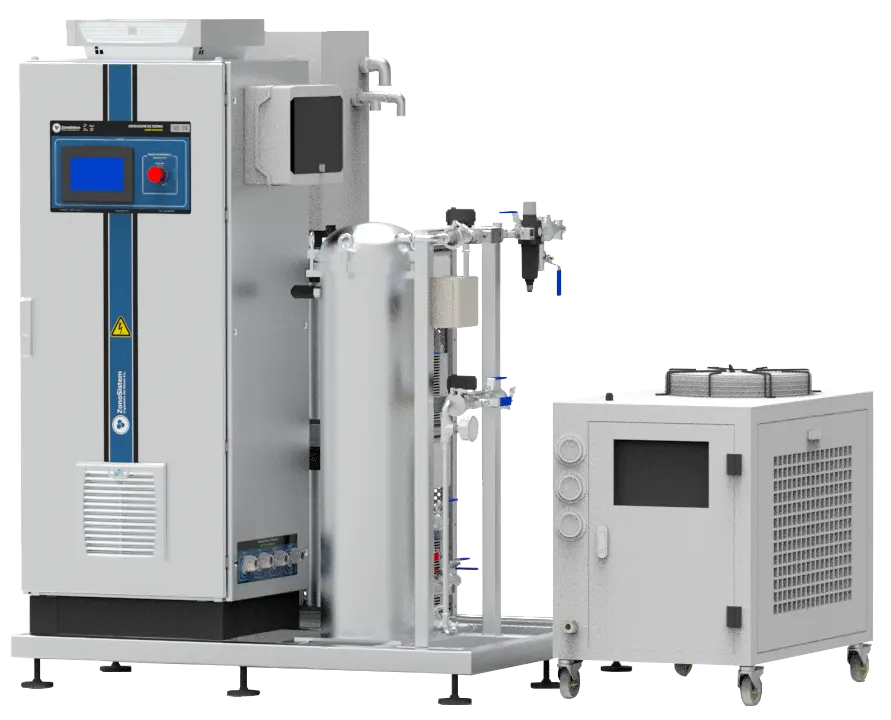
ZonoSistem accompagne les bureaux d'études techniques dans la conception détaillée des projets, tout en concevant et en fabriquant les générateurs d'ozone destinés à la mise en œuvre concrète du projet.
Générateurs d'ozone pour Station d'épuration (STEP) industrielle
Pour réduire la DCO, la DBO, les matières en suspension (MS), les solides dissous (SD), la turbidité, la couleur et l'odeur, effectuez un essai pilote de traitement de l'eau à l'ozone dans notre laboratoire.
Utilisation sans produits chimiques. L'ozone s'attaque à la source du problème.
L'ozone est produit sur place ; il n'est donc pas nécessaire de stocker ni de transporter des produits chimiques.
L'ozone ne laisse aucun résidu, n'altère pas la composition de vos produits et réduit les rejets
Le système est automatisé, il ne nécessite aucune intervention humaine pour son fonctionnement.
Vous rencontrez des problèmes liés aux eaux usées dans votre secteur d'activité ?
Optimisez les performances de votre Station d'épuration industrielle grâce à la technologie à l'ozone, la solution d'oxydation avancée adaptée aux rejets industriels les plus exigeants. Ce système permet de réduire considérablement la DCO et la DBO, en dégradant même les molécules récalcitrantes que les procédés biologiques ne parviennent pas à traiter, garantissant ainsi le strict respect des paramètres de rejet.
Notre technologie élimine efficacement les problèmes de couleur et de turbidité, en agissant sur les pigments et les particules colloïdales afin de réduire les matières en suspension (SS) et dissoutes (SD). Il en résulte un effluent clarifié qui permet de réduire considérablement la redevance de rejet et d’éviter les sanctions, transformant ainsi un coût d’exploitation critique en une économie directe pour votre entreprise.
En améliorant le rendement global de la Station d'épuration , l'ozone devient le moteur de l'économie circulaire au sein de votre installation. Comme il ne génère pas de sous-produits chimiques toxiques, il facilite la réutilisation de l'eau pour les tours de refroidissement, le nettoyage ou l'irrigation. Passez de la gestion d'un déchet à la récupération d'une ressource précieuse, tout en optimisant votre empreinte hydrique et votre rentabilité.
Optimisez les performances de votre Station d'épuration industrielle grâce à la technologie à l'ozone, la solution d'oxydation avancée adaptée aux rejets industriels les plus exigeants. Ce système permet de réduire considérablement la DCO et la DBO, en dégradant même les molécules récalcitrantes que les procédés biologiques ne parviennent pas à traiter, garantissant ainsi le strict respect des paramètres de rejet.
Notre technologie élimine efficacement les problèmes de couleur et de turbidité, en agissant sur les pigments et les particules colloïdales afin de réduire les matières en suspension (SS) et dissoutes (SD). Il en résulte un effluent clarifié qui permet de réduire considérablement la redevance de rejet et d’éviter les sanctions, transformant ainsi un coût d’exploitation critique en une économie directe pour votre entreprise.
En améliorant le rendement global de la Station d'épuration , l'ozone devient le moteur de l'économie circulaire au sein de votre installation. Comme il ne génère pas de sous-produits chimiques toxiques, il facilite la réutilisation de l'eau pour les tours de refroidissement, le nettoyage ou l'irrigation. Passez de la gestion d'un déchet à la récupération d'une ressource précieuse, tout en optimisant votre empreinte hydrique et votre rentabilité.
Points d'injection d'ozone dans la Station d'épuration (STEP) industriell et objectifs
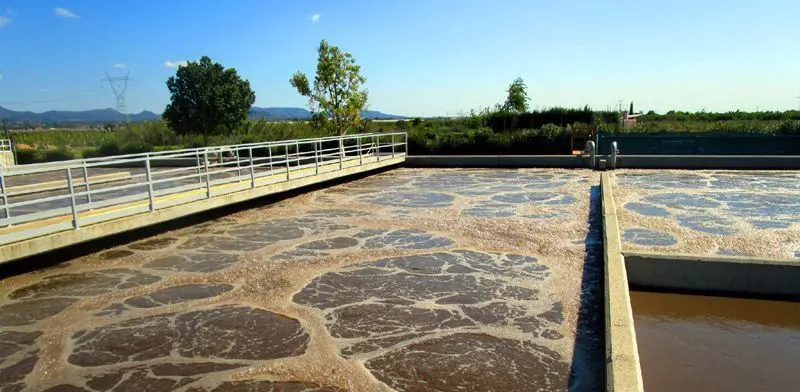
Prétraitement avant le traitement biologique
Les eaux usées industrielles sont très variées, en fonction du secteur d’activité et du processus de fabrication. Contrairement aux eaux usées urbaines, la composition des eaux reçues par une Station d'épuration industrielle est très variable et instable, avec des fluctuations de débit, de température et de polluants. L'ozone est la solution idéale pour la pré-oxydation en amont du traitement biologique, car il élimine les polluants tels que les détergents, réduit la matière organique, pré-oxyde les substances récalcitrantes et, surtout, améliore le rapport DCO/DBO, rendant ainsi l'eau plus biodégradable.
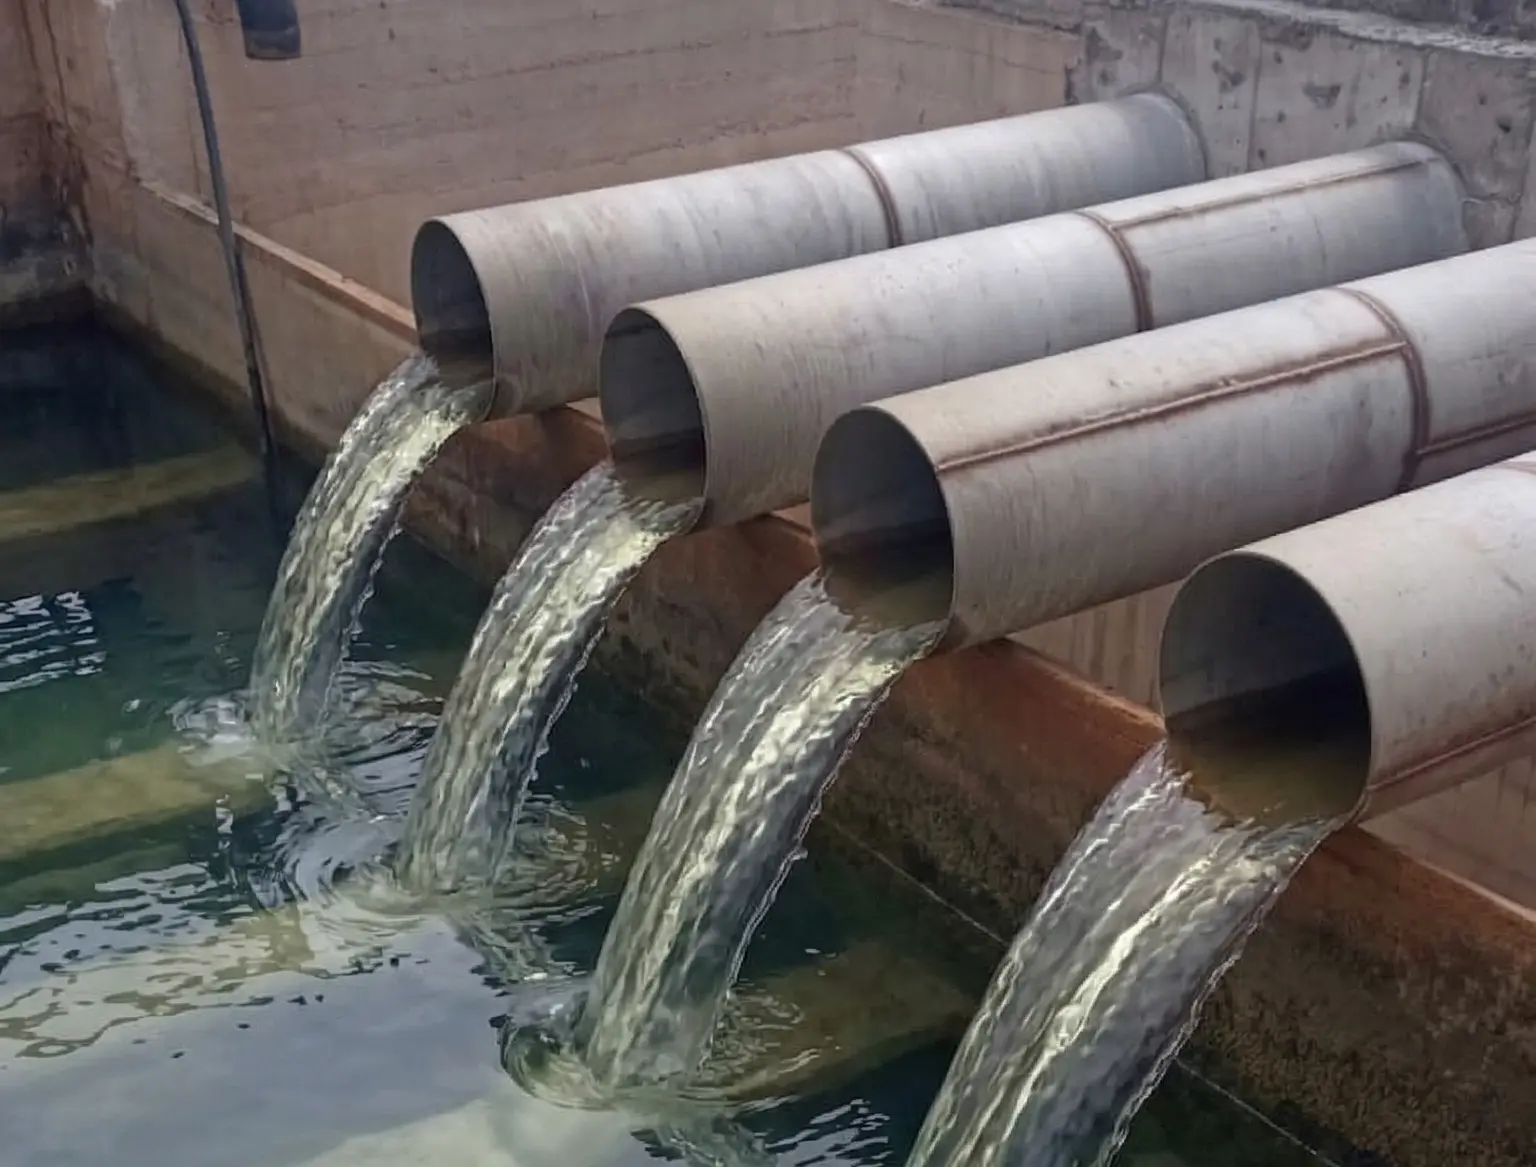
Traitement de finition
Si le traitement biologique fonctionne correctement et qu'aucun prétraitement n'est nécessaire, mais que la valeur de rejet est très élevée en raison de la composition initiale de l'effluent, l'ozone peut servir de traitement de finition, en réduisant la couleur, la turbidité et la DCO finale. Cela se traduit par une réduction de la redevance de rejet, voire par le respect des paramètres de rejet.
Réutilisation
La Station d'épuration industrielle usées fonctionne parfaitement, mais on peut envisager la réutilisation de l'eau pour les processus industriels. Le nouveau décret royal 1085/2024 établit les règles de base régissant la gestion de l'eau, autorise la réutilisation des eaux usées dans différentes applications, et l'ozone est la technologie idéale pour atteindre ces paramètres.
Sans intervention manuelle, automatique
Le système génère et injecte automatiquement de l'ozone dans le réservoir, sans intervention humaine. Il suffit de le raccorder au réservoir et à une prise électrique.
Pas de stockage de produits chimiques
L'ozone est généré sur place et appliqué instantanément ; il ne nécessite donc ni stockage ni gestion de produits chimiques, évite les transports et réduit l'empreinte carbone.
Biocide homologué par l'ECHA
L'ozone figure sur la liste des biocides de l'Agence européenne des produits chimiques (ECHA), et ZonoSistem dispose de toute la documentation nécessaire à sa mise en conformité et à son utilisation dans le respect de la réglementation.
Projets « clé en main » liés à l'ozone
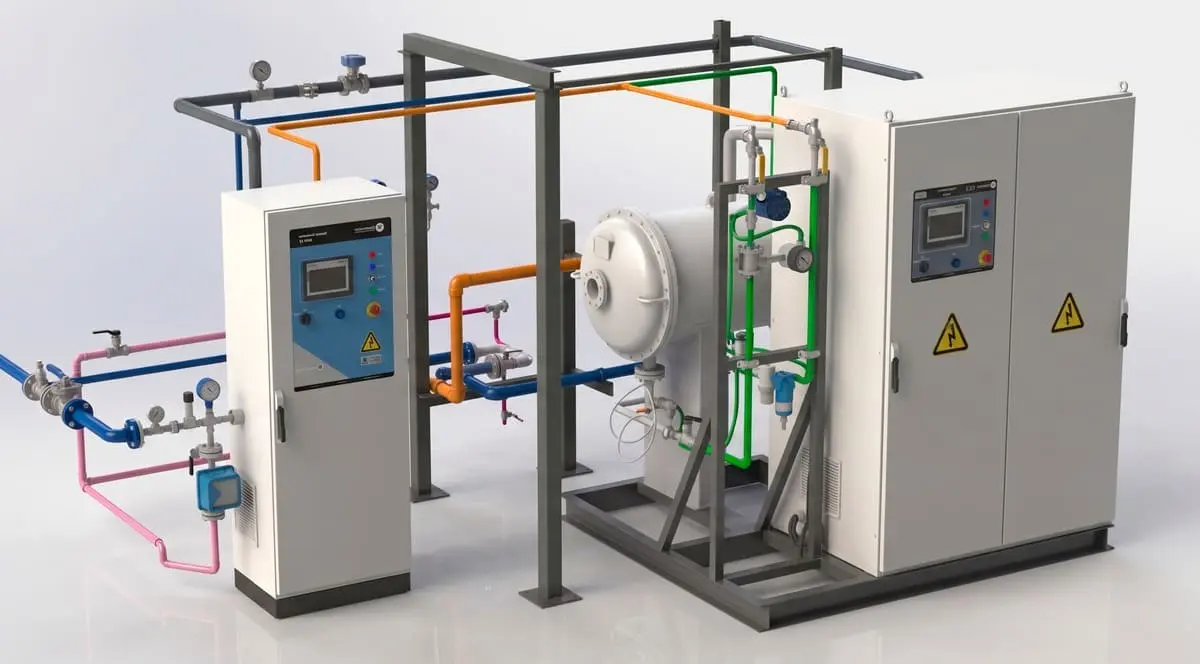
Nous concevons, fabriquons, installons et assurons la maintenance de systèmes complets à l'ozone destinés au traitement des eaux usées dans les Station d'épuration. Nous testons au préalable l'application en laboratoire. Forts de 20 ans d'expérience, confiez-vous à des experts.
Contactez-nous
Projets « clé en main » liés à l'ozone
Nous concevons, fabriquons, installons et assurons la maintenance de systèmes complets à l'ozone destinés au traitement des eaux usées dans les Station d'épuration. Nous testons au préalable l'application en laboratoire. Forts de 20 ans d'expérience, confiez-vous à des experts.
Contactez-nous
Exemples de réussite de ZonoSistem dans les Station d'épuration (STEP) industrielle
Filtre de déversement industriel pour produits chimiques
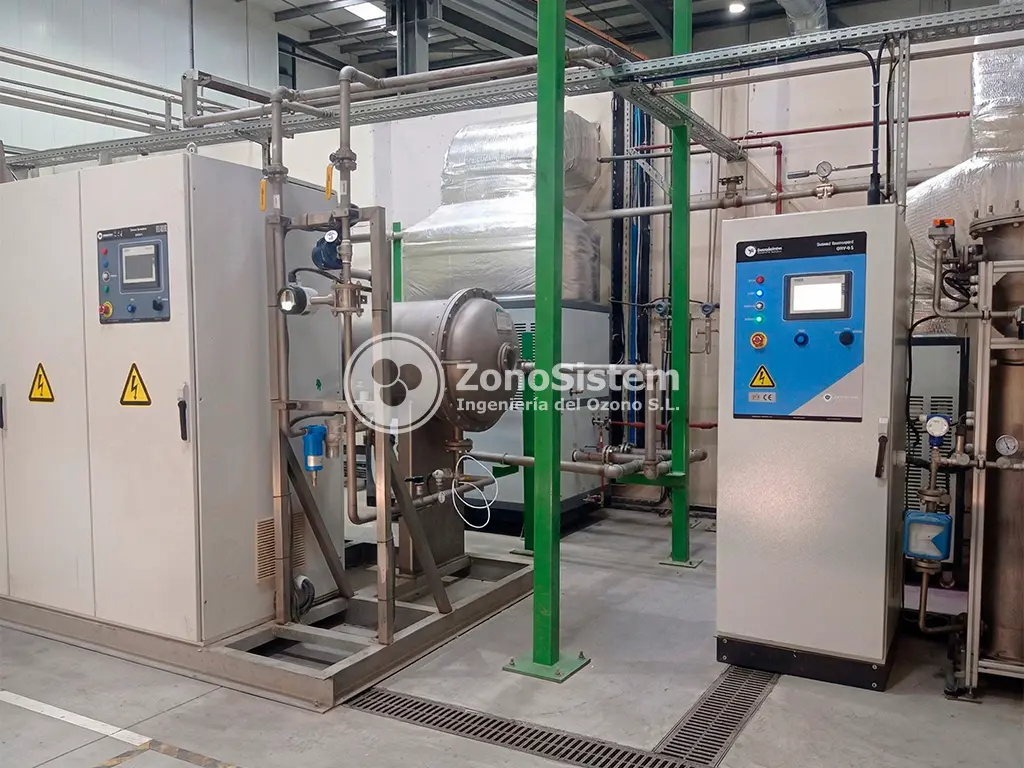
Un système d'ozonisation de Zonosistem a été mis en place pour le traitement final des effluents d'une usine chimique. Cette technologie permet de dégrader la DCO réfractaire et d'éliminer les traces de polluants organiques que les systèmes biologiques ne parviennent pas à traiter, garantissant ainsi le strict respect des paramètres de rejet.
Optimisation du rejet vers la DPH, réduction de la DCO
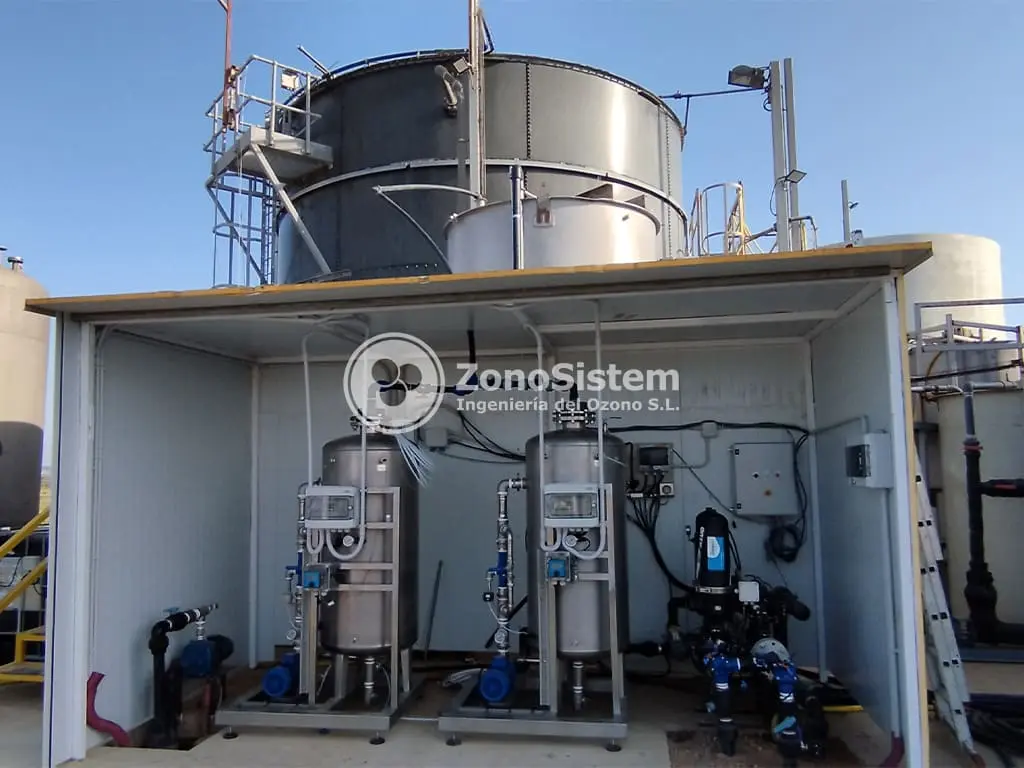
Un système d'ozonisation de Zonosistem a été mis en place pour traiter les effluents de biodiesel, en agissant sur la DCO réfractaire et les résidus de méthanol ou de glycérines. Cette technologie dégrade les composés que les systèmes biologiques ne parviennent pas à traiter, garantissant ainsi le respect des paramètres de rejet.
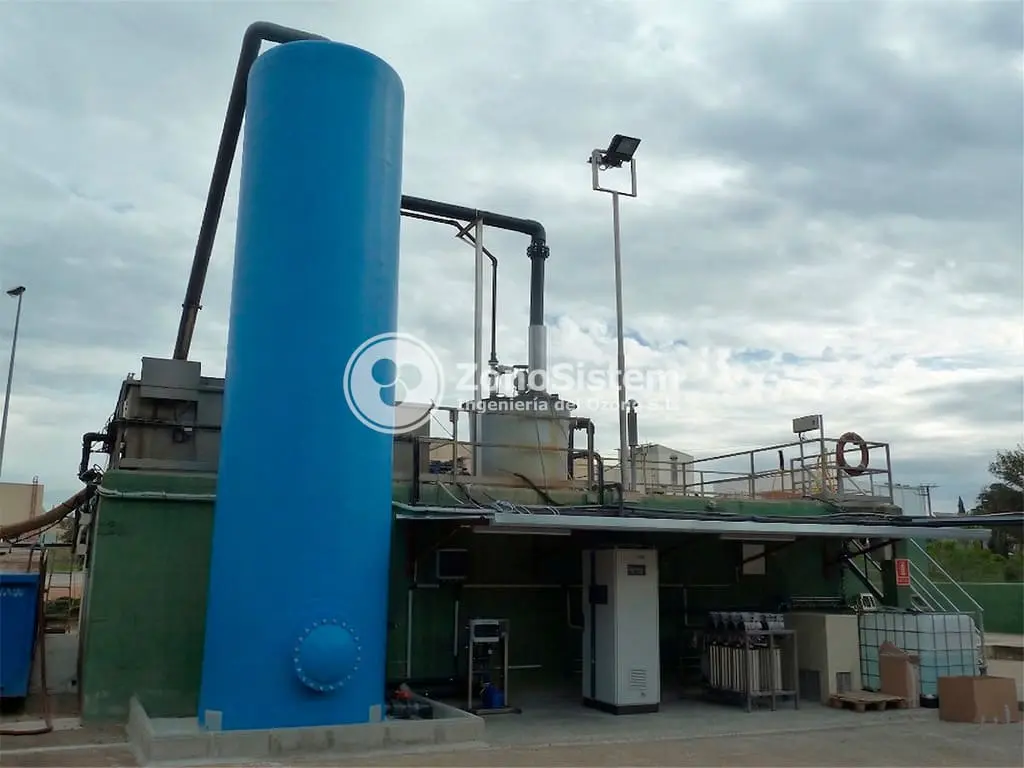
Préoxydation biologique
Ce projet prévoit une pré-oxydation à l'ozone avant l'étape biologique d'une Station d'épuration industrielle, dans le but d'éliminer la toxicité et de contrôler les bactéries filamenteuses. Cette technologie permet de dégrader des composés complexes, ce qui augmente la biodégradabilité des effluents et protège la biomasse de la station.
Cette solution garantit la stabilité des paramètres de rejet et permet une réduction considérable des boues d'exploitation.
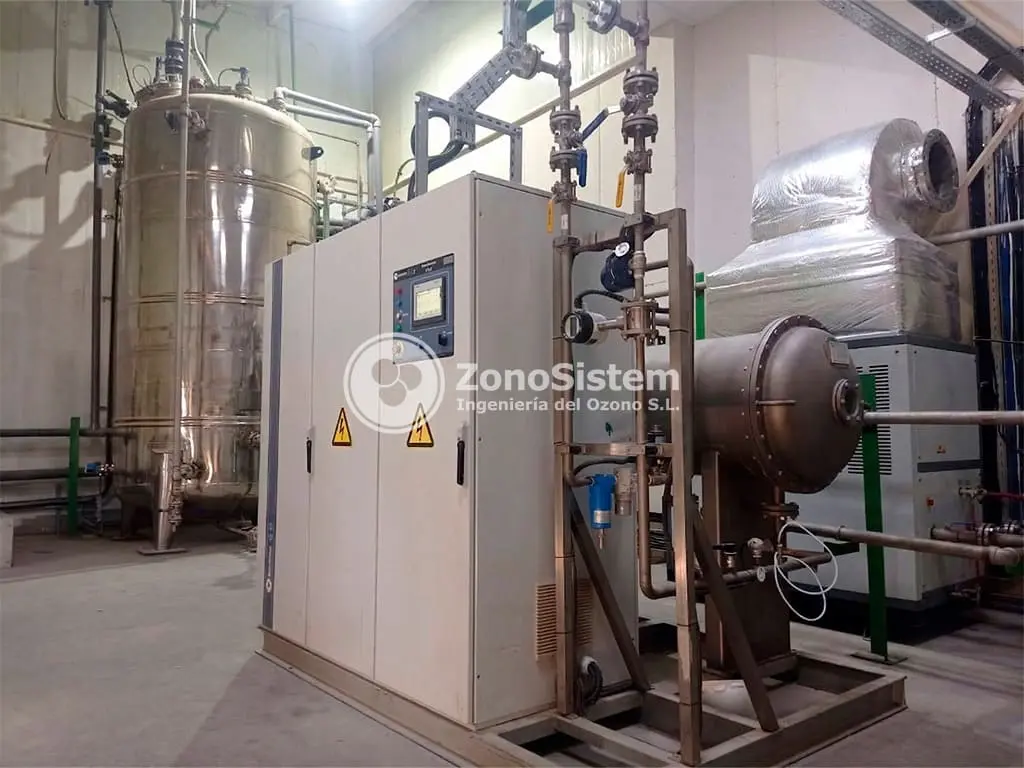
Préoxydation biologique. Pétrochimie
Ce projet prévoit la mise en place d'un système d'ozonisation en tant qu'étape de prétraitement au sein de la Station d'épuration d'une usine pétrochimique, destinée à traiter les effluents issus du lavage des résidus caustiques. Ces effluents se caractérisent par une charge organique élevée (DCO réfractaire), la présence de composés soufrés (sulfures, mercaptans), de phénols et d’autres polluants difficilement dégradables par voie biologique, ainsi que par un pH élevé et une forte odeur. Le projet comprend un générateur de 4,5 kg/h alimenté en LOX.
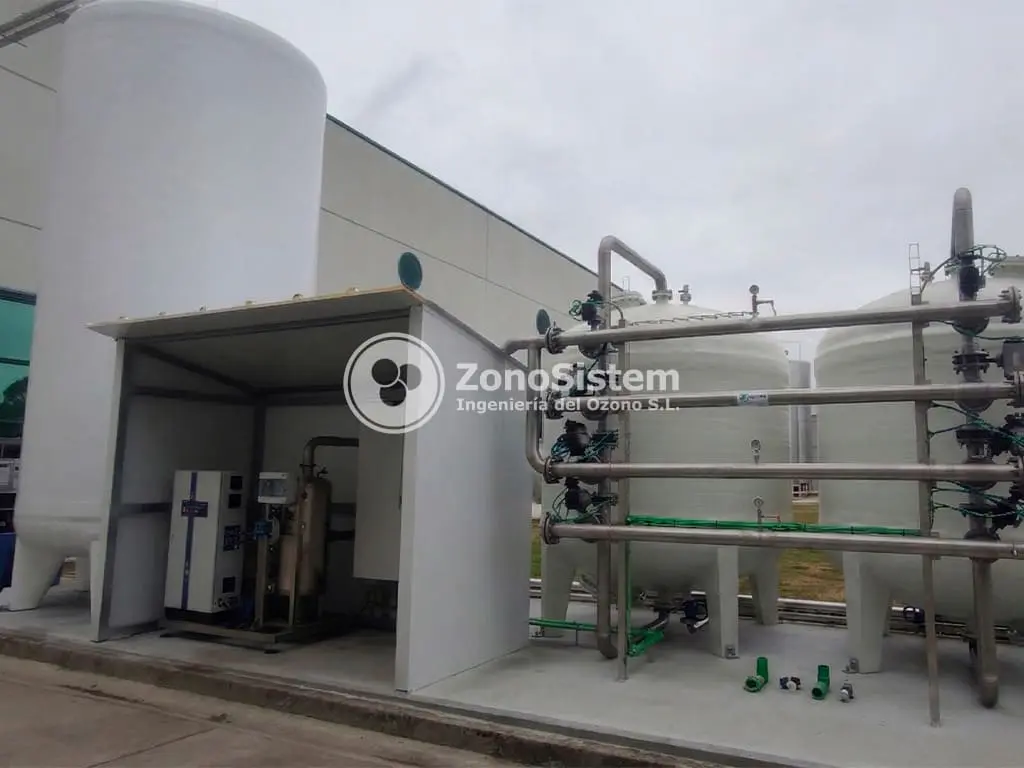
Reutilisation. Industrie fromagère
ZonoSistem fournit un système d'ozonisation destiné au traitement des eaux de réutilisation dans l'industrie fromagère. L'objectif est de réutiliser le petit-lait en réduisant la DCO, avant le traitement de finition par charbon actif et osmose inverse. Pour ce faire, un système compact d'ozonisation sous pression avec injection dans la boucle de recirculation a été mis en place.
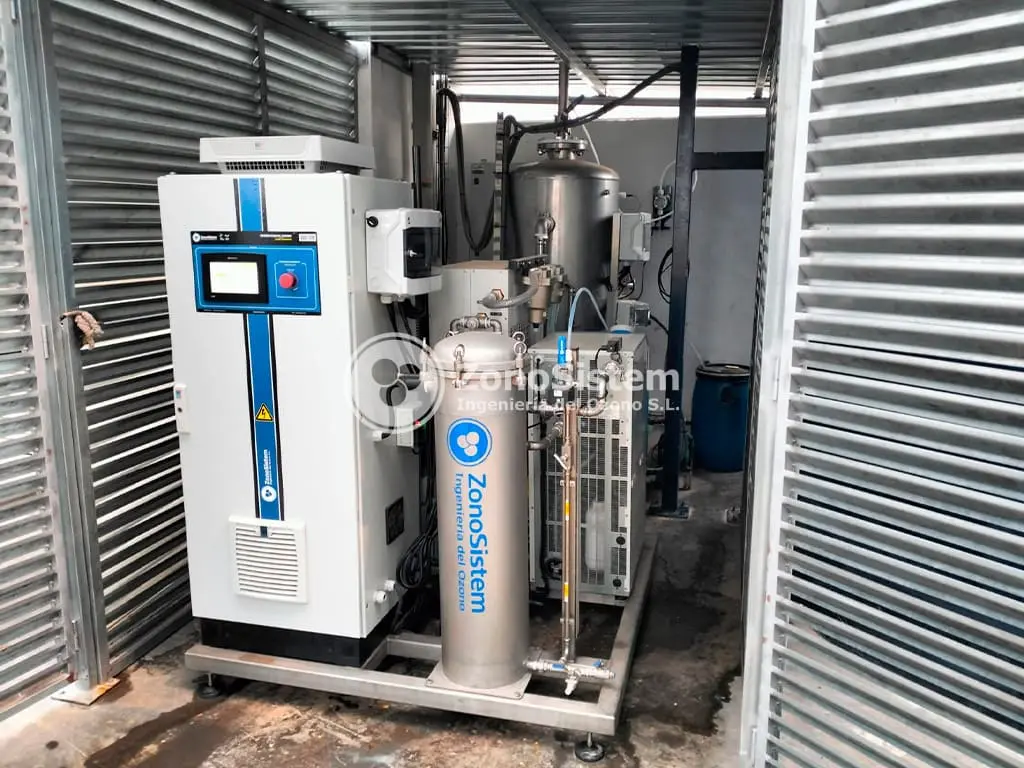
Réglage de la débit. Station d'épuration (STEP) industrielle pour l'industrie cosmétique
L'industrie cosmétique se caractérise par des rejets présentant des pics de tensioactifs susceptibles de provoquer une déstabilisation du système biologique ou des pics dans le rejet. L'ozone constitue une solution efficace pour oxyder les détergents lors de l'étape de finition, avant le rejet final.
Dans le cadre de ce projet, un système compact de production d'ozone d'une capacité de 500 g/h a été mis en place, avec injection dans le réservoir de recirculation.
Traitement des rejets industriels chimiques. Réduction de la DCO
Un système d'ozonisation Zonosistem a été mis en place pour le traitement final des effluents d'une usine chimique. Cette technologie permet de dégrader la DCO réfractaire et d'éliminer les traces de polluants organiques que les systèmes biologiques ne parviennent pas à traiter, garantissant ainsi le strict respect des paramètres de rejet. Pour ce faire, un système d'ozonisation d'une capacité de 5 kg/h, alimenté par un système PSA industriel, a été mis en place.
Optimisation du rejet vers la DPH, réduction de la DCO
Un système d'ozonisation de Zonosistem a été mis en place pour traiter les effluents de biodiesel, en agissant sur la DCO réfractaire et les résidus de méthanol ou de glycérines. Cette technologie dégrade les composés que les systèmes biologiques ne parviennent pas à traiter, garantissant ainsi le respect des paramètres de rejet. La solution intègre un système d'ozonisation d'une capacité de 1 000 g/h qui injecte l'ozone dans deux installations d'injection sous pression.
Préoxydation biologique dans l'industrie agroalimentaire.
Ce projet prévoit une pré-oxydation à l'ozone avant l'étape biologique d'une Station d'épuration industrielle, dans le but d'éliminer la toxicité et de contrôler les bactéries filamenteuses. Cette technologie permet de dégrader des composés complexes, ce qui augmente la biodégradabilité des effluents et protège la biomasse de la station.
Cette solution garantit la stabilité des paramètres de rejet et permet une réduction drastique des boues d'exploitation. Elle comprend un bassin de contact vertical dans lequel l'ozone est injecté avant l'entrée des effluents dans le système biologique.
Préoxydation biologique. Pétrochimie
Ce projet prévoit la mise en place d'un système d'ozonisation en tant qu'étape de prétraitement au sein de la Station d'épuration industrielle d'une usine pétrochimique, destinée à traiter les effluents issus du lavage des résidus caustiques.
Ces effluents se caractérisent par une forte teneur en matières organiques (DCO réfractaire), en composés soufrés (sulfures, mercaptans), en phénols et en autres polluants difficilement dégradables par voie biologique, ainsi que par un pH élevé et une forte odeur. Le projet comprend un générateur d'une capacité de 4,5 kg/h alimenté en LOX.
Reutilisation. Industrie fromagère
ZonoSistem fournit un système d'ozonisation destiné au traitement de l'eau réutilisée dans l'industrie fromagère. L'objectif est de réutiliser le petit-lait en réduisant la DCO, avant le traitement de finition par charbon actif et osmose inverse. Pour ce faire, un système compact d'ozonisation sous pression avec injection dans la boucle de recirculation a été mis en place.
Traitement de fin de rejet des tensioactifs. Station d'épuration (STEP) industrielle pour l'industrie cosmétique
L'industrie cosmétique se caractérise par des rejets présentant des pics de tensioactifs susceptibles de provoquer une déstabilisation du système biologique ou des pics dans le rejet. L'ozone constitue une solution efficace pour oxyder les détergents lors de l'étape de finition, avant le rejet final.
Dans le cadre de ce projet, un système compact de production d'ozone d'une capacité de 500 g/h a été mis en place, avec injection dans le réservoir de recirculation.
Foire aux questions sur l'utilisation de l'ozone dans les Station d'épuration (STEP) industrielle
L'ozone est particulièrement efficace pour dégrader les composés réfractaires, c'est-à-dire les substances non biodégradables. Cela inclut les phénols, les cyanures, les colorants synthétiques, les métaux lourds et les résidus d'hydrocarbures, qu'il transforme en molécules plus simples ou qu'il élimine complètement.
L'utilisation de l'ozone dans le prétraitement d'une Station d'épuration des eaux usées industrielle permet de réduire la production de boues, car il oxyde partiellement la matière organique avant son entrée dans le traitement biologique, la transformant en composés plus simples, voire en CO₂. Cela diminue la quantité de substrat disponible pour la croissance bactérienne, réduisant ainsi la production de biomasse. De plus, l’ozone élimine les composés toxiques et inhibiteurs, ce qui améliore l’efficacité du processus biologique et empêche la formation de boues excessives ou instables. Il en résulte une production globale de boues réduite et un fonctionnement plus efficace de la station.
Oui, c'est l'un de ses principaux avantages. L'ozone permet d'obtenir une eau présentant de très faibles niveaux de DCO (demande chimique en oxygène) et exempte d'agents pathogènes, ce qui permet sa recirculation dans les tours de refroidissement, le nettoyage des installations ou les processus de fabrication, favorisant ainsi l'économie circulaire au sein de l'entreprise.